Technik-Ratgeber · Presssysteme und Verbindungstechnik
Presssysteme und Verbindungstechnik: Systeme, Systemfinder, Vergleich und Rechner
Pressen, Stecken, Nuten, Schweißen, Gewinde, Flansch oder Löten – welche Verbindung eine Rohrleitung bekommt, entscheidet über Montagezeit, Brandschutz, Prüfaufwand und darüber, ob sie sich später noch einmal öffnen lässt. Diese Säule ordnet die Press-, Steck- und Kupplungssysteme, die wir als Vertragshändler von Viega, Sanha, Geberit, GF und Victaulic führen, herstellerübergreifend ein: nach Medium, Rohrwerkstoff, Dimension, Dichtelement und Lieferbarkeit. Und sie sagt, wann ein Presssystem die Schweißnaht ersetzt – und wann nicht.
- Verfahren
- Pressen · Stecken · Rollnut/Kupplung · Schweißen · Gewinde · Flansch · Löten
- Hersteller (Vertragshändler)
- Viega · Sanha · Geberit · GF · Victaulic
- Rohre
- Kupfer EN 1057 · Edelstahl · C-Stahl · Verbund und Polybuten · dickwandiges Stahlrohr EN 10255 / EN 10220
- Dimensionen
- 12–168,3 mm · ⅜–4 Zoll (Megapress) · bis 24 Zoll (Nutkupplung)
- Lieferbarkeit
- ab Lager oder auf Bestellung – je System in der Übersicht
Drei Werkzeuge für die Entscheidung
Die Hersteller erklären ihre Systeme gut – jeder das eigene. Was fehlt, ist die Sicht quer über die Marken, mit der Lieferbarkeit aus einem Lager, das sie alle führt. Dafür stehen hier drei Werkzeuge, alle aus derselben Datenschicht gerechnet:
Werkzeug
Systemfinder
Medium, Rohrwerkstoff und Dimension wählen – das Ergebnis nennt die freigegebenen Systeme mit Dichtelement, Druck- und Temperaturgrenze, Konturhinweis und Lieferbarkeit bei uns. Dazu die Entscheidungstabelle Anwendung × System zum Ausdrucken.
Werkzeug
Verbindungstechnik-Vergleich
Sieben Verfahren, zehn Kriterien: heiße Arbeiten, Qualifikation, Prüfung, Werkzeug, Dimension, Lösbarkeit, Eignung im Bestand, Regelwerk – jede Zelle mit Herkunft (Hersteller, Regelwerk, Handelserfahrung).
Werkzeug
Wirtschaftlichkeitsrechner
Montagezeit, Kosten und Stillstand je Verfahren – mit zwei Angaben als Zeitvergleich, mit Ihrem Stundensatz als Kostenvergleich; Montagezeiten als grobe Richtwerte voreingestellt und änderbar. Mit Beispielrechnung. Ein Modell, kein Angebot.
Was ein Presssystem ist – und warum es immer vier Teile hat
Eine Pressverbindung verbindet Rohr und Fitting durch kontrollierte mechanische Verformung: Ein Pressverbinder mit eingelegtem Dichtelement wird mit einem Presswerkzeug dauerhaft auf das Rohr verpresst – kalt, ohne offene Flamme, in Sekunden, und sofort belastbar. Das Wort System ist dabei keine Werbung, sondern die Zulassungsgrenze: Rohr, Verbinder, Dichtelement und Werkzeug mit seiner Presskontur sind gemeinsam geprüft und freigegeben. Wer eines davon austauscht, verlässt die Zulassung – auch wenn es optisch passt.
- Rohr: Systemrohr aus Kupfer (EN 1057), Edelstahl (1.4401, 1.4404, 1.4521, 1.4520), verzinktem C-Stahl, Mehrschichtverbund oder Polybuten – kalibriert und vom Hersteller für das System benannt. Die Ausnahme ist Megapress: Es verpresst das dickwandige, zöllige Stahlrohr des Rohrleitungsbaus.
- Verbinder: Bogen, T-Stück, Muffe, Reduzierung, Übergang auf Gewinde oder Flansch – aus Kupfer, Rotguss, Siliziumbronze, Edelstahl, C-Stahl, PPSU oder Zink-Nickel-beschichtetem Stahl.
- Dichtelement: ein Elastomer-Ring in der Sicke des Verbinders, dessen Werkstoff über das Medium entscheidet (siehe unten). Raxofix dichtet ohne O-Ring über einen Stützkörper; Stecksysteme wie GF iFIT über O-Ringe im Steckfitting.
- Werkzeug und Kontur: Pressmaschine mit Pressbacke oder Pressring in der Kontur, für die der Verbinder freigegeben ist. Optisch ähnliche Konturen dürfen nie gemischt werden – einer der häufigsten Praxisfehler.
Radial, „raxial“, lateral, gesteckt
Beim radialen Verpressen (Profipress, Sanpress, NiroSan, Mepla, Megapress) verformt die Backe Verbinder und Dichtelement rundum auf das Rohr. Viega Raxofix wandelt die radiale Werkzeugbewegung in eine axiale Verpressung um – ohne O-Ring, ohne Kalibrieren und Aufweiten. Geberit FlowFit presst lateral mit zwei Pressbacken und zeigt die Pressung über einen farbigen Pressindikator an. Stecksysteme wie GF iFIT kommen ganz ohne Presswerkzeug aus: Das Rohr wird bis zur Markierung eingesteckt und hält über Klemmring und O-Ring. Die Rollnutkupplung (Victaulic) ist kein Presssystem, gehört aber in denselben Vergleich: Sie verbindet genutete Stahlrohre lösbar über ein zweiteiliges Gehäuse mit Dichtung – ab DN 65 der direkte Wettbewerber zu Megapress XL, Flansch und Schweißnaht.
Unverpresst undicht: SC-Contur und der Sinn der Dichtheitsprüfung
Der gefürchtete Fehler jeder Pressinstallation ist die vergessene Pressung: Der Verbinder sitzt, die Anlage wird befüllt, und die Stelle hält – bis sie es nicht mehr tut. Dagegen haben die Hersteller eine Sicherheitstechnik eingebaut: Viega nennt sie SC-Contur (DVGW-zertifiziert), Sanha UVUD („unverpresst undicht“), Geberit FlowFit arbeitet mit definierten Leckpfaden und Pressindikator. Gemeinsam ist ihnen: Eine versehentlich nicht verpresste Verbindung ist bei der Dichtheitsprüfung zwangsläufig undicht – bei Viega garantiert im Bereich der nassen Prüfung mit 0,1–0,65 MPa und der trockenen Prüfung mit 22 hPa bis 0,3 MPa. Das setzt voraus, dass geprüft wird, und zwar nach dem ZVSHK-Merkblatt zur Dichtheitsprüfung bzw. den Herstellervorgaben; die trockene Prüfung mit Luft oder Inertgas erlaubt es, eine Anlage zu prüfen, bevor Wasser hineinkommt. Was die Prüfung nicht ersetzt: das Anzeichnen und Kontrollieren der Einstecktiefe, denn ein zu kurz eingestecktes Rohr kann verpresst und trotzdem nicht sicher sein. Mehr dazu auf der Seite Dichtheitsprüfung und SC-Contur.
Dichtelemente: das Medium entscheidet
Nicht der Verbinder, das Dichtelement bestimmt, welches Medium bei welcher Temperatur durch die Leitung darf. Die Kennfarben helfen auf der Baustelle, die Freigabe steht in der Medienliste des Herstellers:
| Werkstoff | Kennzeichnung | Temperaturbereich | Typische Medien | Nicht geeignet |
|---|---|---|---|---|
| EPDM | schwarz (Viega, Sanha); grün gestreift (Victaulic Klasse E) | −30 bis 120 °C (Viega-Standard 110 °C, Megapress 105 °C) | Trinkwasser, Heiz- und Kühlwasser, ölfreie Druckluft, technische Gase, Löschwasser | Mineralöl und Erdölprodukte, Dampf |
| HNBR | gelb (Gassysteme: Profipress G, Sanpress G, Sanpress Inox G, Megapress G, NiroSan Gas) | −20 bis 70 °C | Erdgas, Flüssiggas, Wasserstoff, technische Gase, Heizöl und Diesel | Trinkwasser |
| FKM | schwarz matt mit weißem Punkt (Megapress S); rot (Sanha HT); blau/weiß (Geberit) | −20 bis 160 °C je System (Megapress S 140 °C) | Fernwärme, Solar, Niederdruckdampf, Druckluft mit Öl, Heizöl, hohe Temperaturen | Trinkwasser (systemabhängig), Heizwasser über der Herstellergrenze |
| CIIR | schwarz (Geberit Mepla) | 0 bis 80 °C (Mepla) | Trinkwasser, Heizung | Gas, hohe Temperaturen |
| Nitril (NBR) | orange gestreift (Victaulic Klasse T) | −29 bis 82 °C | Erdölprodukte, Luft mit Öldämpfen, Öle | Warmwasser über 66 °C, heiße trockene Luft |
Die Temperaturbereiche sind Werkstoffangaben; je System gilt die engere Grenze der Gebrauchsanleitung. Welche Kombination aus Medium und System freigegeben ist, zeigt der Systemfinder Zeile für Zeile; Hintergründe zu Werkstoffen, Kennfarben und Medienlisten stehen auf der Seite Dichtelemente und Medien.
Die Systeme, die wir führen – herstellerübergreifend
Die Übersicht nennt jedes System mit Rohr, Dimensionen, Standard-Dichtelement, Druck- und Temperaturgrenze und der Lieferbarkeit bei uns: ab Lager heißt Lagerartikel, bestellbar heißt im Artikelstamm ohne Lagerbestand, auf Anfrage lieferbar heißt über den Hersteller oder Vertragspartner besorgt. Was wie schnell verfügbar ist, klären wir auf Anfrage. Die Werte kommen aus den Herstellerunterlagen, jeweils mit deren Stand, und ziehen mit, wenn sich Sortiment oder Quelle ändern.
| System | Rohr | Dimensionen | Dichtelement | Tmax / Pmax | Typischer Einsatz | Lieferbarkeit |
|---|---|---|---|---|---|---|
| Viega Profipress (Kupfer) | Kupferrohr EN 1057 | 12–64 mm | EPDM | 105 °C / 16 bar | Trinkwasser, Heizen/Kühlen, Sondermedien | ab Lager 12–54; bestellbar 64 |
| Viega Profipress G (Gas) | Kupferrohr EN 1057 | 12–64 mm | HNBR | 70 °C / 5 bar | Gas, Sondermedien | bestellbar 12, 64; ab Lager 15–54 |
| Viega Profipress S (Solar, Hochtemperatur) | Kupferrohr EN 1057 | 12–35 mm | FKM | 140 °C / 16 bar | Sondermedien (Fernwärme, Solar, Druckluft, technische Gase) | auf Anfrage lieferbar |
| Viega Sanpress (Rotguss, Edelstahlrohr) | Edelstahl 1.4401 und 1.4521 | 12–108 mm | EPDM | 105 °C / 16 bar | Trinkwasser | ab Lager 12–54; bestellbar 64–108 |
| Viega Sanpress G (Gas) | Edelstahl 1.4401 | 12–108 mm | HNBR | 70 °C / 5 bar | Gas, Sondermedien | bestellbar 12, 64–108; ab Lager 15–54 |
| Viega Sanpress Inox (Edelstahl komplett) | Edelstahl 1.4401 und 1.4521 | 15–108 mm | EPDM | 105 °C / 16 bar | Trinkwasser, Heizen/Kühlen, Sondermedien | ab Lager 15–54; bestellbar 64–108 |
| Viega Sanpress Inox G (Gas) | Edelstahl 1.4401 | 15–108 mm | HNBR | 70 °C / 5 bar | Gas (Erdgas, Flüssiggas, Wasserstoff), technische Gase | ab Lager 15–28; bestellbar 35–108 |
| Viega Temponox (Edelstahl, Heizen/Kühlen) | Edelstahl 1.4520 | 15–108 mm | EPDM | 105 °C / 16 bar | Heizen/Kühlen (geschlossene Kreisläufe), technische Gase, Druckluft | ab Lager 15–54; bestellbar 64–108 |
| Viega Raxofix (Mehrschichtverbundrohr) | Mehrschichtverbundrohr | 16–63 mm | ohne O-Ring (Verbindungstechnik ohne Dichtelement) | 95 °C / 10 bar | Trinkwasser, Heizen | bestellbar |
| Viega Megapress (dickwandiges Stahlrohr) | dickwandiges Stahlrohr (schwarz, verzinkt, lackiert) | ⅜–2 Zoll, XL 2½–4 Zoll | EPDM | 105 °C / 16 bar | Heizen/Kühlen, Sondermedien | auf Anfrage lieferbar |
| Viega Megapress S (FKM, höhere Temperaturen) und S XL | dickwandiges Stahlrohr (schwarz, verzinkt, lackiert) | ⅜–2 Zoll, XL 2½–4 Zoll | FKM | 140 °C / 16 bar | Sondermedien (Fernwärme, Solar, Druckluft, technische Gase) | auf Anfrage lieferbar |
| Viega Megapress G (Gas) | dickwandiges Stahlrohr (schwarz, verzinkt, lackiert) | ½–2 Zoll | HNBR | 70 °C / 5 bar | Gas, Sondermedien | auf Anfrage lieferbar |
| SANHA NiroSan (Edelstahl-Presssystem) | Edelstahl 1.4404, ferritisch 1.4521 | 15–168,3 mm | EPDM | 120 °C / 16 bar | Trinkwasser, Heizung, Druckluft, Löschwasser, technische Gase | ab Lager 15–54, 108; bestellbar 64–88,9, 139,7–168,3 |
| SANHA NiroSan Gas | Edelstahl 1.4404 (316L) | 15–108 mm | HNBR | 70 °C / 5 bar | Gas (Erdgas, Flüssiggas, Wasserstoff), technische Gase | auf Anfrage lieferbar |
| SANHA NiroSan Industry (FKM, Hochtemperatur) | Edelstahl 1.4404 (316L) | 15–108 mm | FKM | 160 °C / 16 bar | Sondermedien (Fernwärme, Solar, Druckluft, technische Gase) | auf Anfrage lieferbar |
| SANHA-Press (Kupfer) inkl. Gas und Solar | Kupferrohr EN 1057 | 12–108 mm | EPDM | 120 °C / 16 bar | Trinkwasser, Heizung, Gas | bestellbar 12–42, 64–108; ab Lager 54 |
| SANHA-Therm (C-Stahl verzinkt, Heizen/Kühlen) | C-Stahl verzinkt | 12–108 mm | EPDM | 120 °C / 16 bar | Heizen/Kühlen (geschlossene Kreisläufe), technische Gase, Druckluft | bestellbar |
| SANHA Heavy Steel Press (dickwandiges Stahlrohr) inkl. Gas | dickwandiges Stahlrohr (schwarz, verzinkt, lackiert) | ½–2 Zoll | EPDM | 120 °C / 16 bar | Heizen/Kühlen, Sondermedien | auf Anfrage lieferbar |
| Geberit Mepla (Mehrschichtverbundrohr) | Mehrschichtverbundrohr | 16–75 mm | CIIR (schwarz) | 80 °C / 10 bar | Trinkwasser, Heizen | ab Lager 16–20; bestellbar 26–75 |
| Geberit FlowFit (Mehrschichtverbundrohr, laterale Presstechnik) | Mehrschichtverbundrohr und Polybutenrohr | 16–75 mm | EPDM (Pressindikator, definierte Leckpfade) | 70 °C / 10 bar | Trinkwasser, Heizung, Druckluft | ab Lager 16–25; bestellbar 32–75 |
| GF iFIT (Stecksystem, Polybuten- und Verbundrohr) | Mehrschichtverbundrohr und Polybutenrohr | 16–32 mm | O-Ring (werkzeuglose Steckverbindung) | 70 °C / 10 bar | Trinkwasser, Heizen | ab Lager |
| Victaulic Nutkupplungen (Typ 77 flexibel, Typ 75, starre Kupplungen) | Stahlrohr mit genuteten Enden | ¾–24 Zoll | EPDM Klasse E | 110 °C / 69 bar | Kühlwasser, Brandschutz/Sprinkler, Heizen/Kühlen, Bestand | auf Anfrage lieferbar |
| Uponor RS 63–110 (modulares Press- und Stecksystem, Mehrschichtverbundrohr) | Mehrschichtverbundrohr PE-RT/Al/PE-RT mit verschweißter Aluminiumschicht (Uponor MLC 63–110) | 63–110 mm | O-Ring | 80 °C / 10 bar | Trinkwasser, Heizen/Kühlen | auf Anfrage lieferbar |
| Uponor S-Press PLUS 16–32 und S-Press 14, 40–75 (Mehrschichtverbundrohr) | Mehrschichtverbundrohr PE-RT/Al/PE-RT (Uponor MLC 40–110 verschweißt, Uni Pipe PLUS 14–32 mit nahtloser Aluminiumschicht) | 14–75 mm | O-Ring | 80 °C / 10 bar | Trinkwasser, Heizen/Kühlen | auf Anfrage lieferbar |
Die Systeme mit eigener Seite erklären Rohr, Verbinder, Dimensionen, Medien, Übergänge und Montage im Einzelnen; Varianten (G, S, Gas, Industry, XL) stehen als Abschnitte auf der Seite ihres Muttersystems. Verbund- und Stecksysteme haben eine gemeinsame Übersicht.
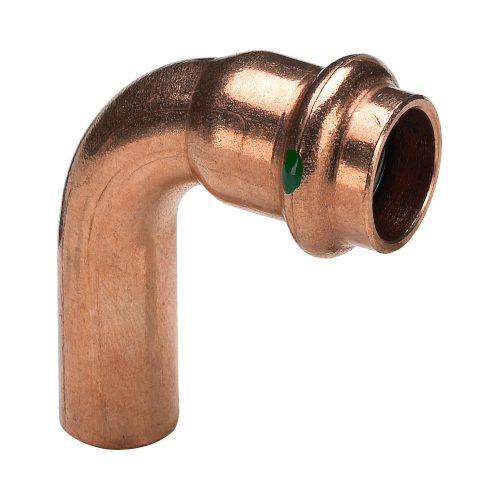
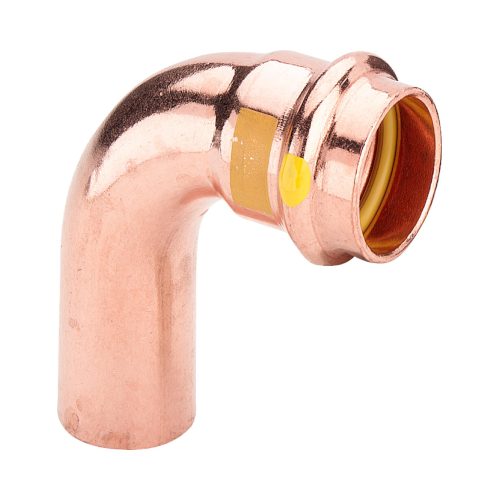
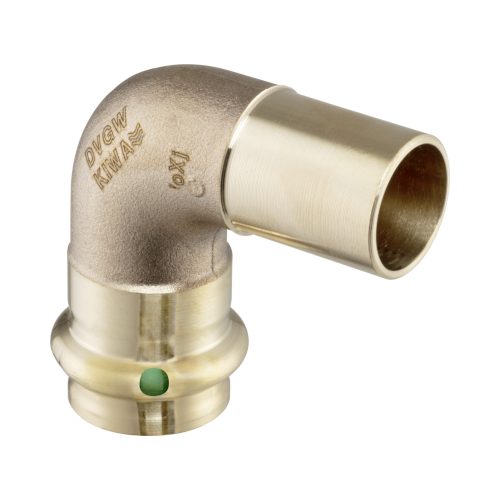
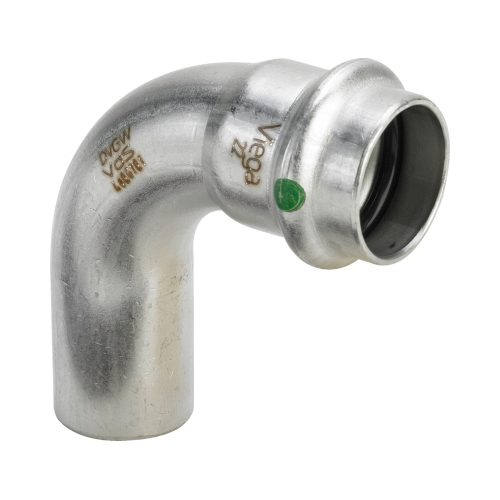
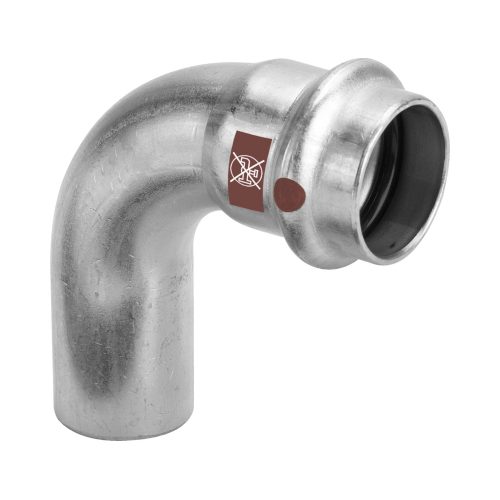
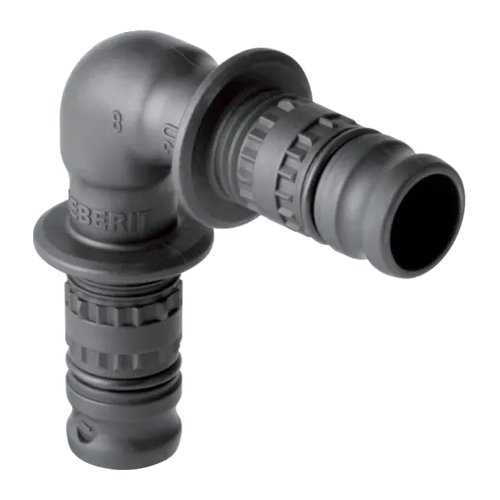
Im Bild: Bogen 90° der Systeme, die wir führen
- Viega Profipress – Kupfer (Bogen 2416.1)
- Viega Profipress G – Gas (Bogen 2616.1)
- Viega Sanpress – Rotguss (Bogen 2216.1)
- Viega Sanpress Inox – Edelstahl (Bogen 2316.1)
- Viega Temponox – Heizen und Kühlen
- Sanha NiroSan – Edelstahl (Serie 69002A)
- Geberit Mepla – Verbundrohr
- Geberit FlowFit – Verbundrohr
- GF iFIT – Stecksystem (PPSU)
- Uponor S-Press PLUS – Verbundrohr

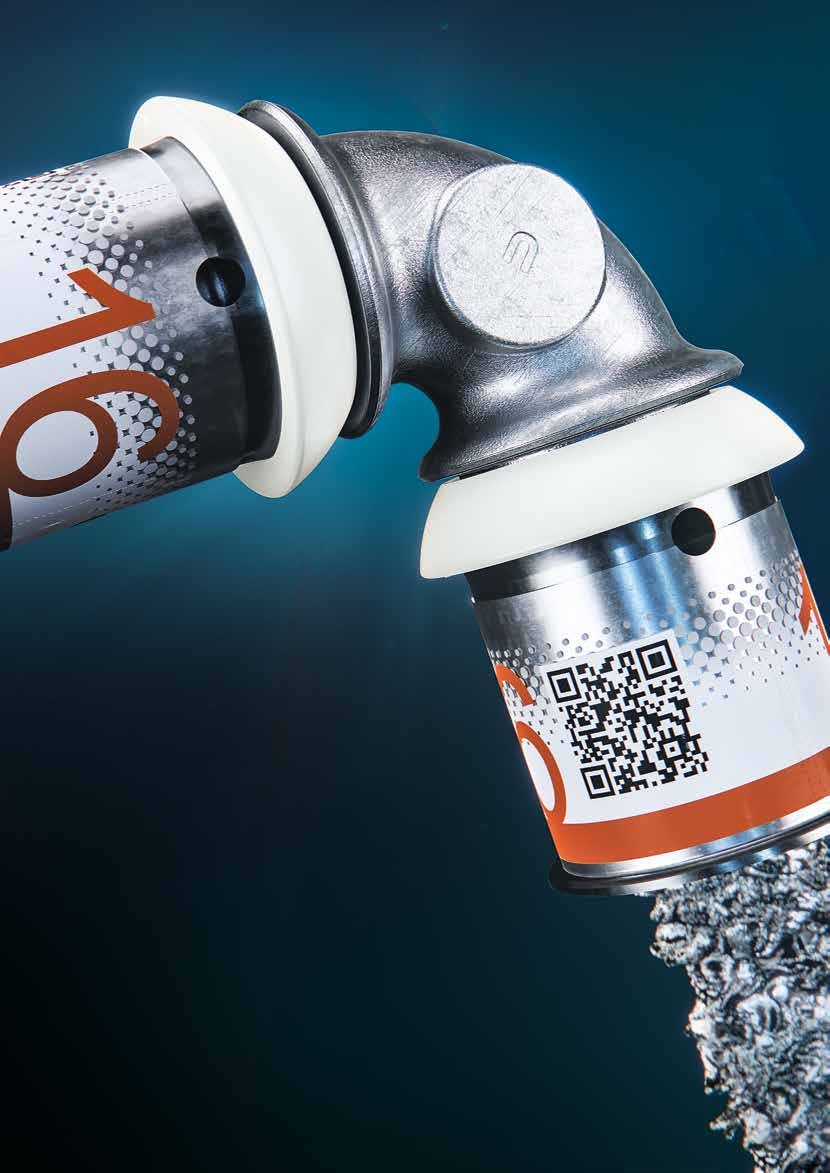
Woher Presssysteme kommen – und warum sie in Industrie und Anlagenbau gehören
Presssysteme sind in der Gebäudetechnik groß geworden. Die ersten Pressverbinder für Kupfer- und Edelstahlrohr kamen um 1970 auf den Markt – Geberit datiert seinen Einstieg in die Presstechnik auf „vor über 55 Jahren“ –, blieben aber lange ein Nischenverfahren neben dem Löten: Nach Viegas Planungswissen war das Weich- und Hartlöten von 1970 bis 2000 das dominierende Verfahren der Trinkwasserinstallation; erst danach setzte sich die Pressverbindung als marktführende Verbindungstechnik durch. Was den Wechsel trug, war nicht die Verbindung selbst, sondern ihr Umfeld: kalte Verarbeitung ohne Flamme, Sekunden statt Minuten, keine Brandwache, eine definierte Qualität ohne Handfertigkeit des Lötens – und Sicherheitskonturen, die die vergessene Pressung sichtbar machen.
Genau diese Vorteile gelten im Anlagenbau und in der Industrie mindestens so sehr wie im Wohnungsbau: Dort wird im Bestand gearbeitet, unter laufender Produktion, in Bereichen mit Erlaubnisschein und Brandwache, mit Schweißern, die knapp sind, und mit Stillstandskosten, die jede Montagestunde teuer machen. Deshalb sind aus den Trinkwassersystemen Varianten für Heizen und Kühlen, Druckluft, technische Gase, Löschwasser, Solar und Fernwärme geworden, und deshalb reicht die Presstechnik mit Megapress und Heavy Steel Press inzwischen an das dickwandige Stahlrohr des Rohrleitungsbaus heran – bis 4 Zoll, mit Flanschübergängen bis PN 40. Bei uns hat die Presstechnik eine längere Geschichte, als das Sortiment vermuten lässt: Schon in den 1970er- und 1980er-Jahren lag über unsere Geschäftsverbindung zu den Mannesmann-Röhrenwerken das erste Pressfitting-System am Lager – Mapress, entstanden aus dem 1964 patentierten Verpressen von Metallrohren, das Mannesmann zur Marktreife brachte. Der Markt war noch nicht so weit: Löten und Schweißen blieben der Standard, die Presstechnik setzte sich erst in den 1990er-Jahren durch, und wir ließen das System ruhen. Anfang der 2000er-Jahre, als Pressverbindungen auch für Industrie und Anlagenbau interessant wurden, haben wir die Presstechnik neu aufgebaut – 2002 kamen die Systeme wieder ins Sortiment, zunächst für die Installation, heute betreut von der Gebäudetechnik zusammen mit Rohren, Flanschen, Formstücken und Armaturen. Dass ihre Vorteile im Anlagenbau ebenso gelten, war der Grund, sie als langjähriger Vertragshändler von Viega, Sanha, Geberit und GF für die Industriekunden auszubauen, bis hin zu Megapress für das dickwandige Stahlrohr. Wer heute eine Anlage ausrüstet, bekommt Schweißformstück, Flansch, Nutkupplung und Pressverbinder aus einem Lager – und die Entscheidung, welche Verbindung wo trägt, aus einer Hand.
Pressen im Rohrleitungsbau: Megapress für dickwandiges Stahlrohr
Die Systemrohr-Systeme enden bei 108 mm und bei Rohren, die der Hersteller kalibriert liefert. Der Rohrleitungsbau arbeitet mit anderem Material: dickwandiges Gewinde- und Siederohr nach EN 10255 und EN 10220, schwarz oder verzinkt, nahtlos oder geschweißt – das Rohr, das bei uns als Stangenware am Lager liegt und bisher geschweißt, gewindet oder genutet wurde. Viega Megapress verpresst genau dieses Rohr, ⅜ bis 2 Zoll und als Megapress S XL bis 4 Zoll (DN 100), mit Flanschübergängen bis PN 40; Sanha bietet mit Heavy Steel Press das Gegenstück bis 2 Zoll. Ob das die Schweißnaht ersetzt, hängt an Dimension, Druck, Temperatur, Medium und vor allem an der Frage, ob im Bestand ohne Feuer gearbeitet werden muss – die Seite Megapress oder Schweißen geht die Entscheidung Kriterium für Kriterium durch. In unseren Rohr-Maßtabellen zeigt künftig jede Dimension, welche Press- und Kupplungssysteme für sie freigegeben sind.
Mischinstallation, Korrosion, Werkzeuge – die Querschnittsthemen
- Mischinstallation und Korrosion: Verbindungen unterschiedlicher Werkstoffe müssen Wärmeausdehnung, Kontaktkorrosion und Dichtsystem beherrschen. Fließregel beachten, Isolierverschraubungen beim Übergang von verzinktem Stahl auf Edelstahl, keine Direktkombination nicht freigegebener Komponenten, Übergangsstücke des Systemherstellers nutzen. Bei Kupfer-Verbindern auf Temponox-Rohr eine Korrosionsschutzbinde an der Verbindungsstelle.
- Presskonturen und Werkzeuge: Systempressmaschinen, Pressbacken, Pressringe und Gelenkzugbacken für enge Einbaulagen; Press Booster für die XL-Dimensionen; Serviceintervalle und Sicherheitsabschaltung; welche Backe zu welchem System gehört – und warum optisch gleiche Konturen nie gemischt werden.
- Dichtelemente und Medien: EPDM, HNBR, FKM, CIIR und Nitril im Detail, Kennfarben je Hersteller, Medienlisten und was „bedingt geeignet“ bedeutet.
- Dichtheitsprüfung und SC-Contur: nasse und trockene Prüfung, Prüfdrücke, ZVSHK-Merkblatt, Protokoll – und warum die Sicherheitskontur nur hilft, wenn geprüft wird.
- Zeta-Werte: Druckverlustbeiwerte je System, Formteil und Dimension nach DVGW W 575 für die Rohrnetzberechnung.
Die sieben häufigsten Praxisfehler
- Komponenten verschiedener Systeme oder Hersteller mischen, die nicht füreinander freigegeben sind.
- Optisch ähnliche Presskonturen kombinieren.
- Einstecktiefe nicht anzeichnen und kontrollieren – das Rohr rutscht vor dem Verpressen heraus.
- Dichtelement passt nicht zum Medium: EPDM mit Öl, Standard-EPDM statt FKM bei hohen Temperaturen.
- Ein Heizungssystem (Temponox, Prestabo, SANHA-Therm, Megapress) für Trinkwasser einsetzen.
- Nur nach Nennweite oder Kurzbezeichnung bestellen statt System, Kontur, Dichtelement und Zulassung anzugeben.
- Verpressung vergessen und die Anlage ohne Dichtheitsprüfung befüllen – die Sicherheitskontur deckt es auf, aber nur, wenn geprüft wird.
Aus unserer Praxis: Systeme auswählen – vier Erfahrungen aus dem Anlagenbau
Die Datenblätter sagen, was ein System darf. Was sich in Projekten bewährt hat, steht dort nicht. Vier Erfahrungen aus unserer Beratung im Industrie- und Anlagenbau – als Erfahrungswerte gekennzeichnet, nicht als Herstellerangabe.
1. Wenige Systeme statt vieler – und wenn mehrere, dann mit einer Presskontur
Ein Anlagenbauprojekt fährt fast immer besser mit wenigen Systemen als mit vielen. Beim Bau sinkt die Verwechslungsgefahr zwischen optisch ähnlichen Verbindern und Konturen, es gibt weniger Werkzeugwechsel und weniger Einweisungsbedarf. Noch stärker zahlt es sich danach aus: Wartung und Ersatzteilbevorratung werden mit jedem zusätzlichen System teurer, weil je System Fittings, Dichtelemente und Pressbacken vorgehalten werden müssen. Unser Vorgehen: zuerst die Leitung mit den höchsten Anforderungen bestimmen – Medium, Druck, Temperatur, Zulassung – und dafür das System festlegen. Dann prüfen, wie weit sich dieses eine System auf die übrigen Leitungen ausdehnen lässt. Erst wo es unwirtschaftlich wird (Edelstahl für einen geschlossenen Heizkreis, in dem C-Stahl genügt), kommt ein zweites System dazu – und dann möglichst eines, das mit derselben Presskontur verpresst wird. So müssen auf der Baustelle keine Backen gewechselt werden, und für Instandhaltung und Erweiterung genügt später ein Backensatz. Der Systemfinder nennt zu jedem Treffer die Kontur; Systeme eines Herstellers mit gleicher Kontur (bei Viega die SC-Contur von Profipress, Sanpress, Sanpress Inox und Temponox, bei Sanha die SA-, V- und M-Kontur) lassen sich so mit einem Werkzeug verarbeiten. Was gleich bleibt: die Bauteile selbst werden nicht gemischt – gleiche Kontur heißt gleiches Werkzeug, nicht gleiches System.
2. Wo es schnell und unkompliziert sein muss: das Stecksystem
Bei einfachen Anwendungen, in denen Tempo und Robustheit der Verarbeitung zählen – Fertighausbau, Sanierung großer Wohnanlagen, Serienbäder, Etagenverteilungen –, ist das Stecksystem GF iFIT eine gute Alternative zum Pressen: werkzeuglos verlegbar, geringe Anforderungen an den Handwerker, keine Pressmaschine und keine Backensätze. Ein Trupp kann damit mehrere Gewerke ausführen, ohne dass Spezialwissen oder teure Maschinen an jeder Stelle verfügbar sein müssen. Die Grenzen gehören dazu: d16 bis d32, Trinkwasser und Heizung bis 70 °C und 10 bar – für Steigleitungen größerer Dimension, Industrie- oder Gasanwendungen ist es kein Ersatz. Dass die Steckverbindung lösbar ist – laut GF wird dabei der Adapter ersetzt, das Modul bleibt wiederverwendbar –, hilft bei Umbauten und Korrekturen im laufenden Ausbau.
3. Reparatur und Sanierung: Übergänge sind immer möglich
Im Bestand trifft man selten auf ein einziges System. Das ist kein Hindernis: Zwischen den Systemen lässt sich fast immer ein Übergang herstellen – mit den Übergangsstücken der Hersteller (Pressanschluss auf Gewinde, auf Flansch, auf Nut), im Zweifel über den Zwischeneinbau einer Gewindeverbindung: Übergangsstück mit Außengewinde auf der einen, mit Innengewinde auf der anderen Seite, dazwischen im Gewinde dichtend nach EN 10226-1. Drei Dinge gehören dazu: die Werkstoffpaarung beachten (Fließregel, Isolierverschraubung beim Übergang von verzinktem Stahl auf Edelstahl – siehe Mischinstallation), die Zulassung je Medium prüfen (bei Gas nur zugelassene Übergangsstücke) und den Übergang im Bestandsplan dokumentieren, damit die nächste Reparatur nicht wieder bei null anfängt.
4. Warum wir die Systeme der Marktführer führen – und keine Handelsmarken
Presssysteme sind nicht genormt. Das DVGW-Arbeitsblatt W 534 regelt Anforderungen und Prüfungen, aber keine Abmessungen: Baulängen, Z-Maße, Konturen und Dichtelemente legt jeder Hersteller selbst fest, und die Zulassung gilt für das System aus Rohr, Verbinder und Werkzeug. Ein Pressverbinder ist deshalb kein Normteil, das in zwanzig Jahren jeder liefern kann, sondern ein Herstellerteil, das es dann nur gibt, wenn der Hersteller das System noch so führt. Im Wohnungsbau ist das selten ein Problem; im Industrie- und Anlagenbau ist es eines: Anlagen laufen Jahrzehnte, Ersatzteile müssen mit gleichen Baulängen und Z-Maßen in die vorhandene Leitung passen, und bei Apparaten, die einer Zulassung oder Prüfung unterliegen und über Jahre in Serie gebaut werden, muss das ursprünglich geprüfte Bauteil noch verfügbar sein – sonst wird aus einem Ersatzteil eine Bauteiländerung, die eine neue Bewertung auslöst. Deshalb führen wir die Systeme der großen Hersteller, die seit Jahrzehnten am Markt sind und ihre Systeme mit gleichen Maßen fortführen, und keine Handelsmarken oder Systeme kleinerer Anbieter, die irgendwo gefertigt werden und bei denen niemand sagen kann, ob es Fitting, Dichtelement und Backe in zehn Jahren noch gibt. Denselben Grundsatz verfolgen wir bei den Tempergussfittings von GF: Dort sind die Maße zwar in EN 10242 genormt, aber die jahrzehntelang unveränderten Baulängen und die verlässliche Lieferung machen den Unterschied im Bestand. Was wir bei Kunden beobachten, die sich damit auseinandersetzen: Sie schreiben für nicht genormte Verbindungen die Systeme der Marktführer vor – auch, weil ihr Wartungstrupp diese Systeme kennt und die Backensätze dafür im Haus sind. Bei öffentlichen Ausschreibungen ist die Fabrikatsvorgabe an den Zusatz „oder gleichwertig“ gebunden; der Anschluss an eine bestehende Anlage und die Ersatzteilkompatibilität sind anerkannte Gründe, ein Fabrikat festzuschreiben. Zwei Dinge gehören zur Ehrlichkeit dazu: Auch ein Marktführer stellt Systeme ein – deshalb gehören System, Modellnummer und Dichtelement in die Anlagendokumentation. Und der Ersatz eines Verbinders durch ein Teil gleicher Ausgangsbeschaffenheit ist keine prüfpflichtige Änderung, ein anderes Teil mit anderen Maßen oder Werkstoffen kann eine sein – die Bewertung liegt beim Betreiber im Rahmen seiner Gefährdungsbeurteilung.
Was das Z-Maß ist – und warum es für Wartung und Reparatur zählt. Das Z-Maß eines Fittings ist das Einbaumaß von der Mitte des Fittings bis zum Rohrende in der Muffe – also das Maß, das der Monteur beim Ablängen des Rohrs von der Achslänge abzieht. Es steht in den Herstellerunterlagen je Fitting und Dimension. Genormt ist es nur dort, wo eine Produktnorm die Maße festlegt – bei Tempergussfittings das Maß z nach EN 10242, bei Flanscharmaturen die Baulänge nach EN 558; bei Presssystemen legt es der Hersteller fest, denn DVGW W 534 regelt keine Abmessungen. Für den Neubau ist das eine Zahl im Katalog; für die Instandhaltung ist es der entscheidende Wert: Ein Ersatzfitting mit anderem Z-Maß passt nicht in die vorhandene Leitung, das Rohrstück muss neu gemacht werden. Ein Argument, das wir Kunden für Markensysteme immer wieder nennen – bei Presssystemen ebenso wie bei den Tempergussfittings von GF: Die Z-Maße sind über Jahrzehnte unverändert geblieben, und die Lieferbarkeit der Teile hat sich über Jahrzehnte bewiesen. Wer eine Anlage warten oder reparieren muss, kauft mit dem System auch diese Verlässlichkeit. Nicht zu verwechseln mit dem Zeta-Wert, dem Druckverlustbeiwert für die Rohrnetzberechnung.
Ein zweiter Grund ist die Sortimentsbreite. Die großen Hersteller führen je System hunderte Bauteile – Viega nennt für Profipress über 800 verschiedene Pressverbinder und Systemkomponenten, für Prestabo 400 – mit allen Dimensionen, Zwischengrößen wie 64 oder 67 mm, Reduzierungen über mehrere Stufen, Übergängen auf Gewinde, Flansch und andere Systeme, Wandscheiben, Verschraubungen und Sonderbauteilen. Kleinere Anbieter decken oft nur die gängigen Dimensionen und Grundformen ab. Was bei unseren Systemen eine Reduzierung ist, wird dort zu zwei oder drei Reduzierungen hintereinander – das sieht nicht nur schlechter aus und kostet mehr, es sind auch zwei oder drei Fügestellen statt einer: jede mit eigener Einstecktiefe, eigener Pressung, eigenem Druckverlust und eigener Montagezeit. Im Anlagenbau, wo Leitungen dicht belegt liegen und jeder Verbinder Platz braucht, ist die Bauteilvielfalt deshalb kein Komfort, sondern Teil der Wirtschaftlichkeit. Gerade Industrie und Anlagenbau erwarten beides: die Langzeitverfügbarkeit über die Lebensdauer der Anlage und ein Sortiment, das die Leitungsführung mit möglichst wenigen Verbindungen abbildet.
Ganze Tabelle anzeigen · mehr als 20 Zeilen
Sieben Regeln aus der Beratung, die sich bewährt haben
- Vom Medium her denken. Erst das Medium mit seinen Betriebsbedingungen festlegen – Temperatur, Druck, Zusätze wie Öl oder Frostschutz –, daraus folgen Dichtelement und System. Ein typischer Fehler ist ein Standard-EPDM in einer Leitung, für deren Medium es nie freigegeben war, etwa Öl, Dampf oder Solar.
- Bestandsrohr vor dem Angebot messen. Bei Megapress im Bestand Außendurchmesser, Wanddicke und Oberfläche (Rost, Farbe, Zunder) prüfen, bevor angeboten wird – die Rohrübersicht des Herstellers entscheidet, ob verpresst werden darf, nicht das Etikett „Gewinderohr“.
- Zusätzliche Fittings einplanen. Über das Aufmaß hinaus je Dimension zusätzliche Bögen, T-Stücke und Kupplungen mit auf die Baustelle nehmen; ein fehlendes Teil kostet mehr Zeit als das ganze Pressen.
- Sicherstellen, dass das passende Werkzeug auf der Baustelle verfügbar ist. Vor Montagebeginn prüfen, ob für das gewählte System und jede Dimension das richtige Werkzeug vorhanden ist – Pressbacken mit der passenden Kontur, bei großen Dimensionen die entsprechende Maschine. Fehlt etwas, fragen Sie es gern mit dem Material bei uns an.
- Eingebaute Systeme dokumentieren. System, Dichtelement und die verbauten Übergangsstücke (Typ, Werkstoff, Gewinde, Einbauort) in die Anlagendokumentation aufnehmen; bei der nächsten Erweiterung oder Reparatur ist das die wertvollste Information.
- Stillstandskosten schlagen Materialpreis. Im laufenden Betrieb entscheidet meist der Anlagenstillstand – Brandwache, Freimessen, Abkühlen – über die Kosten, nicht der Materialpreis; deshalb hat der Wirtschaftlichkeitsrechner einen Stillstandsmodus.
- Trinkwasser und andere Medien verwechslungssicher trennen. Systeme für Heizung und Industrie (Temponox, SANHA-Therm, Megapress, Heavy Steel Press) sehen Trinkwasserverbindern teils zum Verwechseln ähnlich. Deshalb auf die Herstellerkennzeichnung achten, das Material auf der Baustelle getrennt lagern und die Leitungen beschriften. Dieselbe Kontur ist dabei kein Nachteil: Sie spart Werkzeug, unterschieden wird über das Bauteil.
Erfahrungswerte Otto Zickwolff GmbH (Beratung Industrie- und Anlagenbau, Stand 09/2026). Sie ersetzen weder die Auslegung noch die Freigabe des Systemherstellers für Medium, Druck und Temperatur.
Ohne Schweißen verbinden oder reparieren? Klemmverbinder, Dichtschellen und Anbohrschellen verbinden, dichten und zweigen ab – ohne Schweißen und ohne Presswerkzeug. Welche Lösung zu Rohr, Außendurchmesser und Medium passt, zeigt das Werkzeug. Welche Lösung passt?
Passt Ihr Pressgerät? Welche Pressmaschine die Backen und Schlingen eines Systems führen darf, steht in den Listen der Systemhersteller – das Werkzeug legt die Listen von Geberit, Uponor und Viega nebeneinander. Welches Pressgerät passt?
Rohr vom einen System, Fitting vom anderen? Welche fremden Rohre ein Hersteller für seinen Übergang freigibt, wie man von Metall auf Kunststoff wechselt und was Mischinstallation im Brandschutz bedeutet – die Seite zum Systemübergang ordnet die Herstellerangaben. Systemübergang: Rohr und Fitting aus verschiedenen Systemen
Stecken statt pressen – für den Anwender Der Anwenderbereich erklärt Stecksysteme Schritt für Schritt – mit fünf Projektanleitungen, Stücklisten-Werkzeug und Übergängen auf den Bestand. Zum Anwenderbereich Stecksysteme
Häufige Fragen zu Presssystemen
Welches Presssystem passt zu welchem Medium?
Der Systemfinder oben führt über Medium, Temperatur und Rohrwerkstoff zum passenden System; die Systemseiten darunter nennen Maße, Dichtelemente und Presskonturen.
Was versteht man unter einer Pressverbindung?
Rohr und Fitting werden durch kontrollierte mechanische Verformung verbunden: Ein Pressverbinder mit eingelegtem Dichtelement wird mit einem Presswerkzeug dauerhaft auf das Rohr verpresst – kalt, ohne offene Flamme, in Sekunden. Gegenüber Schweißen, Löten und Gewinde entfallen Brandwache, Schweißfachkraft und Nahtprüfung; die Verbindung ist sofort belastbar, aber unlösbar.
Sind die Presskonturen verschiedener Systeme kompatibel?
Nein. Verbinder, Dichtelement, Rohr und Presswerkzeug bilden eine gemeinsam geprüfte Einheit. Auch wenn zwei Konturen ähnlich aussehen, dürfen sie nicht gemischt werden – die Verbindung wäre außerhalb jeder Zulassung. Welche Backe zu welchem System gehört, sagt die Kompatibilitätsliste des Herstellers.
Welches Dichtelement passt zu welchem Medium?
EPDM (schwarz) für Trinkwasser, Heiz- und Kühlwasser, ölfreie Druckluft und technische Gase; HNBR (gelb) für Erdgas, Flüssiggas, Wasserstoff, Heizöl und Diesel; FKM für hohe Temperaturen, Fernwärme, Solar, ölhaltige Druckluft; CIIR bei Geberit Mepla für Trinkwasser und Heizung. Maßgeblich ist die Medienliste des Herstellers – der Systemfinder zeigt sie je Medium.
Warum ist die Einstecktiefe so wichtig?
Der Verbinder hält und dichtet nur, wenn das Rohr bis zum Anschlag eingesteckt ist. Ein zu kurz eingestecktes Rohr kann verpresst werden und trotzdem unter Last herausrutschen. Deshalb wird die Einstecktiefe vor dem Verpressen angezeichnet oder am Sichtfenster kontrolliert – bei Raxofix auch nach der Verpressung prüfbar.
Was bedeutet „unverpresst undicht“?
Eine Sicherheitstechnik der Hersteller (Viega SC-Contur, Sanha UVUD, Geberit Leckpfade): Eine versehentlich nicht verpresste Verbindung ist bei der Dichtheitsprüfung zwangsläufig undicht und fällt auf, bevor die Anlage in Betrieb geht. Voraussetzung ist eine Dichtheitsprüfung im vom Hersteller genannten Druckbereich.
Kann ich Systeme verschiedener Hersteller in einer Anlage kombinieren?
Ja, aber nur über Übergänge, die dafür vorgesehen sind – Gewinde- oder Flanschübergänge des jeweiligen Systems –, nie durch Mischen von Verbindern und Rohren. Dabei gelten die Regeln der Mischinstallation: Fließregel, Kontaktkorrosion (verzinkter Stahl gegen Edelstahl mit Isolierverschraubung), Wärmeausdehnung.
Gibt es Presssysteme für dickwandiges Stahlrohr?
Ja: Viega Megapress verpresst Gewinde- und Siederohr nach EN 10255 und EN 10220 von ⅜ bis 2 Zoll, als Megapress S XL bis 4 Zoll; Sanha Heavy Steel Press deckt ½ bis 2 Zoll ab. Beide sind nicht für Trinkwasser bestimmt, Gas nur in der HNBR-Variante. Für größere Dimensionen bleiben Rollnutkupplung, Flansch und Schweißnaht.
Viega-Presssysteme ab Lager
Als autorisierter Viega-Vertragshändler führen wir die folgenden Systeme lagerführend – direkt zur passenden Shop-Kategorie:
Zum Shop
Viega Profipress
Pressfittings aus Kupfer für Trinkwasser und Heizung.
Zum Shop
Viega Profipress G (Kupfer)
Gas-Ausführung mit gelb gekennzeichnetem HNBR-Dichtelement.
Zum Shop
Viega Profipress G (Rotguss)
Rotguss-Ausführung für die Gasinstallation, z. B. Gaszähleranschlüsse.
Zum Shop
Viega Sanpress
Rotguss-Verbinder für Edelstahlrohr 1.4521 – Trinkwasser.
Zum Shop
Viega Sanpress Inox
Komplett-Edelstahl 1.4401 für höchste Trinkwasser-Hygiene.
Zum Shop
Viega Sanpress Inox G
Edelstahl-System für die Gasinstallation nach DVGW-TRGI 2018.
Zum Shop
Viega Temponox
Edelstahl für Heizen/Kühlen – nicht für Trinkwasser.
Produktbilder: Viega
Sanha, Geberit, GF, Victaulic und Megapress – ab Lager oder auf Bestellung
Die Norm nennt Maße. Was hier steht, führen wir – ab Lager oder auf Bestellung; was wie schnell verfügbar ist, klären wir auf Anfrage. Nennen Sie System, Dimension und Medium – wir melden uns mit Verfügbarkeit.
Jetzt anfragenIhre Anfrage an Zickwolff
Senden Sie uns, was Sie haben – Bezeichnung, Norm, Menge, Termin. Den Rest klären wir mit Ihnen.
Eine Position oder eine Frage
Anfrage senden
Nicht lagernd? Wir beschaffen es – auch Einzelteile.
Bezeichnung, Norm und Menge genügen.
Mehrere Positionen
Stückliste senden
200 Positionen? Eine Stückliste genügt – wir liefern komplett.
Als Datei anhängen.
Hilfreich, falls schon bekannt: Projekt und Land, Termin, Zeugnisse, Verpackung und Sprache der Packlisten. Fehlt etwas, fragen wir nach.
Es eilt
Express anfragen
Bis wann brauchen Sie es? Express-Lieferung, auf Wunsch bis auf die Baustelle.
Schreiben Sie dazu, bis wann Sie das Material brauchen – wir sagen Ihnen, was möglich ist.
Fachliche Grundlage: Systemunterlagen, Gebrauchsanleitungen, Medienlisten und Planungswissen von Viega, Sanha, Geberit, GF und Victaulic (Vertragshändler-Material, Nutzung freigegeben), DVGW-Arbeitsblätter W 534, GW 541 und W 575, DVGW-TRGI; Herkunftsangaben nach Viega Planungswissen Industrietechnik (08/2026) und Geberit Produktlinienbroschüre Versorgungssysteme (07/2025), ZVSHK-Merkblatt zur Dichtheitsprüfung, TrinkwV. Kennwerte, Einsatzgrenzen und Dimensionsbereiche sind Herstellerangaben mit dem Stand der jeweiligen Herstellerunterlage; die Lieferbarkeit nennt, was wir ab Lager liefern oder beschaffen. Angaben ohne Gewähr – maßgeblich sind die aktuellen technischen Unterlagen und Freigaben des Herstellers; vor der Verarbeitung die aktuelle Systemfreigabe prüfen. Diese Seite ersetzt die Herstellerfreigabe nicht.