Guide technique · Systèmes à sertir et techniques d’assemblage
Systèmes à sertir et techniques d’assemblage : systèmes, sélecteur de système, comparatif et calculateur
Sertissage, emboîtement, rainurage, soudage, filetage, brides ou brasage – le mode d’assemblage d’une tuyauterie décide du temps de montage, de la protection incendie, des contrôles à prévoir et de la possibilité de la rouvrir plus tard. Ce pôle classe les systèmes à sertir, à emboîter et à colliers que nous distribuons en tant que revendeur agréé Viega, Sanha, Geberit, GF et Victaulic, toutes marques confondues : par fluide, matériau du tube, dimension, joint et disponibilité. Et il dit quand un système à sertir remplace la soudure – et quand il ne la remplace pas.
- Techniques
- Sertissage · Emboîtement · Collier rainuré · Soudage · Filetage · Brides · Brasage
- Fabricants (revendeur agréé)
- Viega · Sanha · Geberit · GF · Victaulic
- Tubes
- Cuivre EN 1057 · Inox · Acier carbone · Multicouche et polybutène · Tube acier à paroi épaisse EN 10255 / EN 10220
- Dimensions
- 12–168,3 mm · ⅜–4 pouces (Megapress) · jusqu’à 24 pouces (collier rainuré)
- Disponibilité
- en stock ou sur commande – par système dans le tableau
Trois outils pour décider
Les fabricants expliquent bien leurs systèmes – chacun le sien. Ce qui manque, c’est la vue transversale entre les marques, avec la disponibilité depuis un seul stock qui les tient toutes. C’est le rôle de ces trois outils, tous calculés à partir de la même couche de données :
Outil
Sélecteur de système
Choisissez fluide, matériau du tube et dimension – le résultat indique les systèmes admis avec joint, limites de pression et de température, profil de sertissage et disponibilité chez nous. Avec le tableau de décision application × système à imprimer.
Outil
Comparatif des techniques d’assemblage
Sept techniques, dix critères : travaux par point chaud, qualification, contrôle, outillage, dimension, démontabilité, aptitude en rénovation, référentiel – chaque cellule avec son origine (fabricant, référentiel, expérience du négoce).
Outil
Calculateur de rentabilité
Temps de montage, coûts et arrêt par technique – avec deux saisies comme comparaison de temps, avec votre taux horaire comme comparaison de coûts ; temps de montage préréglés comme valeurs indicatives approximatives et modifiables. Avec exemple de calcul. Un modèle, pas une offre.
Ce qu’est un système à sertir – et pourquoi il compte toujours quatre éléments
Un assemblage par sertissage relie tube et raccord par une déformation mécanique contrôlée : un raccord à sertir muni de son joint est serti durablement sur le tube avec un outil de sertissage – à froid, sans flamme nue, en quelques secondes, et immédiatement sollicitable. Le mot système n’est pas ici un argument publicitaire, mais la limite de l’homologation : tube, raccord, joint et outil avec son profil de sertissage sont ensemble contrôlés et validés. Qui remplace l’un d’eux sort de l’homologation – même si, à l’œil, cela s’ajuste.
- Tube : tube système en cuivre (EN 1057), inox (1.4401, 1.4404, 1.4521, 1.4520), acier carbone galvanisé, multicouche ou polybutène – calibré et désigné par le fabricant pour le système. L’exception est Megapress : il sertit le tube acier à paroi épaisse, en pouces, de la tuyauterie industrielle.
- Raccord : coude, té, manchon, réduction, transition vers filetage ou bride – en cuivre, bronze, bronze au silicium, inox, acier carbone, PPSU ou acier revêtu zinc-nickel.
- Joint : une bague en élastomère logée dans la nervure du raccord, dont le matériau décide du fluide admis (voir ci-dessous). Raxofix assure l’étanchéité sans joint torique, par un corps d’appui ; les systèmes à emboîter comme GF iFIT par des joints toriques dans le raccord à emboîter.
- Outil et profil : machine à sertir avec mâchoire à sertir ou anneau de sertissage au profil pour lequel le raccord est homologué. Des profils d’aspect voisin ne doivent jamais être mélangés – l’une des erreurs les plus fréquentes sur chantier.
Radial, « raxial », latéral, emboîté
Lors du sertissage radial (Profipress, Sanpress, NiroSan, Mepla, Megapress), la mâchoire déforme raccord et joint tout autour du tube. Viega Raxofix convertit le mouvement radial de l’outil en un sertissage axial – sans joint torique, sans calibrage ni évasement. Geberit FlowFit sertit latéralement avec deux mâchoires et signale le sertissage par un indicateur coloré. Les systèmes à emboîter comme GF iFIT se passent complètement d’outil de sertissage : le tube est emboîté jusqu’au repère et tient par bague de serrage et joint torique. Le collier rainuré (Victaulic) n’est pas un système à sertir, mais il a sa place dans le même comparatif : il relie de façon démontable des tubes acier rainurés par un boîtier en deux parties avec joint – à partir du DN 65, le concurrent direct de Megapress XL, de la bride et de la soudure.
Non serti = non étanche : SC-Contur et le sens de l’essai d’étanchéité
L’erreur redoutée de toute installation sertie est le sertissage oublié : le raccord est en place, l’installation est remplie, et l’endroit tient – jusqu’au jour où il ne tient plus. Les fabricants y ont opposé une sécurité intégrée : Viega l’appelle SC-Contur (certifié DVGW), Sanha UVUD (« non serti, non étanche »), Geberit FlowFit travaille avec des chemins de fuite définis et un indicateur de sertissage. Leur point commun : un assemblage non serti par inadvertance est obligatoirement non étanche à l’essai d’étanchéité – chez Viega, garanti dans la plage de l’essai humide à 0,1–0,65 MPa et de l’essai à sec à 22 hPa jusqu’à 0,3 MPa. Cela suppose que l’on essaie, et ce selon la fiche ZVSHK relative à l’essai d’étanchéité ou les prescriptions du fabricant ; l’essai à sec, à l’air ou au gaz inerte, permet de contrôler une installation avant la mise en eau. Ce que l’essai ne remplace pas : le marquage et le contrôle de la profondeur d’emboîtement, car un tube emboîté trop court peut être serti sans être sûr pour autant. Plus de détails sur la page Essai d’étanchéité et SC-Contur.
Joints : le fluide décide
Ce n’est pas le raccord mais le joint qui détermine quel fluide peut circuler dans la conduite, et à quelle température. Les couleurs de repérage aident sur le chantier ; la validation figure dans la liste des fluides du fabricant :
| Matériau | Repérage | Plage de température | Fluides typiques | Non adapté |
|---|---|---|---|---|
| EPDM | noir (Viega, Sanha) ; rayé vert (Victaulic classe E) | −30 à 120 °C (standard Viega 110 °C, Megapress 105 °C) | eau potable, eau de chauffage et de refroidissement, air comprimé exempt d’huile, gaz techniques, eau d’extinction | huiles minérales et produits pétroliers, vapeur |
| HNBR | jaune (systèmes gaz : Profipress G, Sanpress G, Sanpress Inox G, Megapress G, NiroSan Gas) | −20 à 70 °C | gaz naturel, GPL, hydrogène, gaz techniques, fioul et gazole | eau potable |
| FKM | noir mat à point blanc (Megapress S) ; rouge (Sanha HT) ; bleu/blanc (Geberit) | −20 à 160 °C selon le système (Megapress S 140 °C) | chauffage urbain, solaire, vapeur basse pression, air comprimé huilé, fioul, hautes températures | eau potable (selon le système), eau de chauffage au-delà de la limite du fabricant |
| CIIR | noir (Geberit Mepla) | 0 à 80 °C (Mepla) | eau potable, chauffage | gaz, hautes températures |
| Nitrile (NBR) | rayé orange (Victaulic classe T) | −29 à 82 °C | produits pétroliers, air chargé de vapeurs d’huile, huiles | eau chaude au-delà de 66 °C, air chaud et sec |
Les plages de température sont des données de matériau ; pour chaque système, c’est la limite plus stricte de la notice d’utilisation qui s’applique. Quelle combinaison fluide–système est admise, le Sélecteur de système le montre ligne par ligne ; le détail des matériaux, couleurs de repérage et listes de fluides se trouve sur la page Joints et fluides.
Les systèmes que nous distribuons – toutes marques confondues
Le tableau indique pour chaque système le tube, les dimensions, le joint standard, les limites de pression et de température et la disponibilité chez nous : en stock signifie article tenu en stock, sur commande signifie référencé dans notre fichier articles sans stock, disponible sur demande signifie approvisionné auprès du fabricant ou du partenaire contractuel. Ce qui est disponible, et à quel délai, nous le précisons sur demande. Les valeurs proviennent des documents des fabricants, chacun à sa date, et suivent les évolutions de la gamme ou de la source.
| Système | Tube | Dimensions | Joint | Tmax / Pmax | Usage typique | Disponibilité |
|---|---|---|---|---|---|---|
| Viega Profipress (cuivre) | tube cuivre EN 1057 | 12–64 mm | EPDM | 105 °C / 16 bar | eau potable, chauffage/refroidissement, fluides spéciaux | en stock 12–54 ; sur commande 64 |
| Viega Profipress G (gaz) | tube cuivre EN 1057 | 12–64 mm | HNBR | 70 °C / 5 bar | gaz, fluides spéciaux | sur commande 12, 64 ; en stock 15–54 |
| Viega Profipress S (solaire, haute température) | tube cuivre EN 1057 | 12–35 mm | FKM | 140 °C / 16 bar | fluides spéciaux (chauffage urbain, solaire, air comprimé, gaz techniques) | disponible sur demande |
| Viega Sanpress (bronze, tube inox) | acier inoxydable 1.4401 et 1.4521 | 12–108 mm | EPDM | 105 °C / 16 bar | eau potable | en stock 12–54 ; sur commande 64–108 |
| Viega Sanpress G (gaz) | acier inoxydable 1.4401 | 12–108 mm | HNBR | 70 °C / 5 bar | gaz, fluides spéciaux | sur commande 12, 64–108 ; en stock 15–54 |
| Viega Sanpress Inox (système inox complet) | acier inoxydable 1.4401 et 1.4521 | 15–108 mm | EPDM | 105 °C / 16 bar | eau potable, chauffage/refroidissement, fluides spéciaux | en stock 15–54 ; sur commande 64–108 |
| Viega Sanpress Inox G (gaz) | acier inoxydable 1.4401 | 15–108 mm | HNBR | 70 °C / 5 bar | gaz (gaz naturel, GPL, hydrogène), gaz techniques | en stock 15–28 ; sur commande 35–108 |
| Viega Temponox (inox, chauffage/refroidissement) | acier inoxydable 1.4520 | 15–108 mm | EPDM | 105 °C / 16 bar | chauffage/refroidissement (circuits fermés), gaz techniques, air comprimé | en stock 15–54 ; sur commande 64–108 |
| Viega Raxofix (tube multicouche) | tube multicouche | 16–63 mm | sans joint torique (technique d’assemblage sans élément d’étanchéité) | 95 °C / 10 bar | eau potable, chauffage | sur commande |
| Viega Megapress (tube acier à paroi épaisse) | tube acier à paroi épaisse (noir, galvanisé, peint) | ⅜–2 pouce, XL 2½–4 pouce | EPDM | 105 °C / 16 bar | chauffage/refroidissement, fluides spéciaux | disponible sur demande |
| Viega Megapress S (FKM, températures élevées) et S XL | tube acier à paroi épaisse (noir, galvanisé, peint) | ⅜–2 pouce, XL 2½–4 pouce | FKM | 140 °C / 16 bar | fluides spéciaux (chauffage urbain, solaire, air comprimé, gaz techniques) | disponible sur demande |
| Viega Megapress G (gaz) | tube acier à paroi épaisse (noir, galvanisé, peint) | ½–2 pouce | HNBR | 70 °C / 5 bar | gaz, fluides spéciaux | disponible sur demande |
| SANHA NiroSan (système à sertir inox) | acier inoxydable 1.4404, ferritique 1.4521 | 15–168,3 mm | EPDM | 120 °C / 16 bar | eau potable, chauffage, air comprimé, eau d extinction, gaz techniques | en stock 15–54, 108 ; sur commande 64–88,9, 139,7–168,3 |
| SANHA NiroSan Gas | acier inoxydable 1.4404 (316L) | 15–108 mm | HNBR | 70 °C / 5 bar | gaz (gaz naturel, GPL, hydrogène), gaz techniques | disponible sur demande |
| SANHA NiroSan Industry (FKM, haute température) | acier inoxydable 1.4404 (316L) | 15–108 mm | FKM | 160 °C / 16 bar | fluides spéciaux (chauffage urbain, solaire, air comprimé, gaz techniques) | disponible sur demande |
| SANHA-Press (cuivre) avec Gas et Solar | tube cuivre EN 1057 | 12–108 mm | EPDM | 120 °C / 16 bar | eau potable, chauffage, gaz | sur commande 12–42, 64–108 ; en stock 54 |
| SANHA-Therm (acier au carbone galvanisé, chauffage/refroidissement) | acier au carbone galvanisé | 12–108 mm | EPDM | 120 °C / 16 bar | chauffage/refroidissement (circuits fermés), gaz techniques, air comprimé | sur commande |
| SANHA Heavy Steel Press (tube acier à paroi épaisse) avec Gas | tube acier à paroi épaisse (noir, galvanisé, peint) | ½–2 pouce | EPDM | 120 °C / 16 bar | chauffage/refroidissement, fluides spéciaux | disponible sur demande |
| Geberit Mepla (tube multicouche) | tube multicouche | 16–75 mm | CIIR (noir) | 80 °C / 10 bar | eau potable, chauffage | en stock 16–20 ; sur commande 26–75 |
| Geberit FlowFit (tube multicouche, sertissage latéral) | tube multicouche et tube polybutène | 16–75 mm | EPDM (indicateur de sertissage, chemins de fuite définis) | 70 °C / 10 bar | eau potable, chauffage, air comprimé | en stock 16–25 ; sur commande 32–75 |
| GF iFIT (système à emboîter, polybutène et multicouche) | tube multicouche et tube polybutène | 16–32 mm | joint torique (raccord à emboîter sans outil) | 70 °C / 10 bar | eau potable, chauffage | en stock |
| Colliers rainurés Victaulic (Style 77 flexible, Style 75, colliers rigides) | tube acier au carbone à extrémités rainurées | ¾–24 pouce | EPDM Klasse E | 110 °C / 69 bar | eau de refroidissement, protection incendie/sprinkler, chauffage/refroidissement, installations existantes | disponible sur demande |
| Uponor RS 63-110 (système modulaire à sertir et à emboîter, tube multicouche) | tube multicouche PE-RT/Al/PE-RT à couche d’aluminium soudée (Uponor MLC 63-110) | 63–110 mm | O-Ring | 80 °C / 10 bar | eau potable, chauffage/refroidissement | disponible sur demande |
| Uponor S-Press PLUS 16-32 et S-Press 14, 40-75 (tube multicouche) | tube multicouche PE-RT/Al/PE-RT (Uponor MLC 40-110 soudé, Uni Pipe PLUS 14-32 à couche d’aluminium sans soudure) | 14–75 mm | O-Ring | 80 °C / 10 bar | eau potable, chauffage/refroidissement | disponible sur demande |
Les systèmes dotés d’une page propre détaillent tube, raccords, dimensions, fluides, transitions et montage ; les variantes (G, S, Gas, Industry, XL) figurent comme sections sur la page de leur système de base. Les systèmes multicouches et à emboîter ont une vue d’ensemble commune.
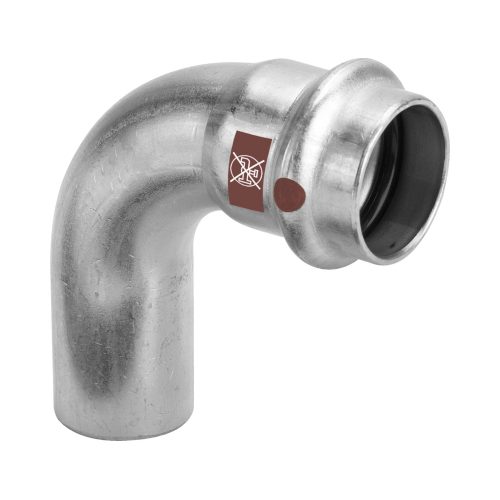
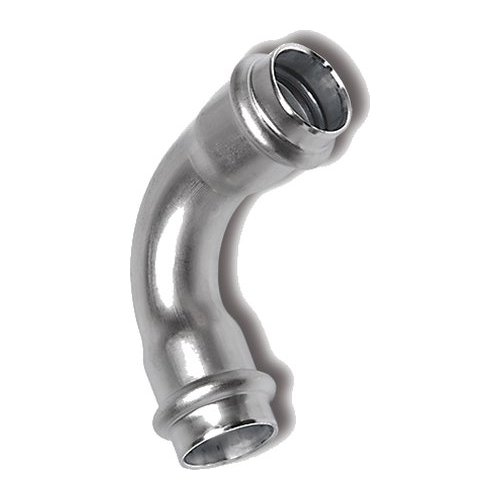
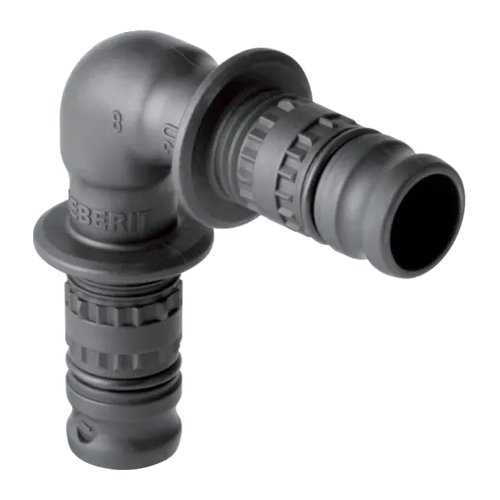
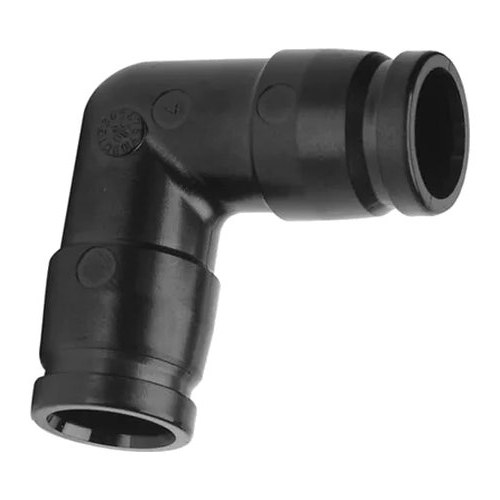
En images : le coude 90° des systèmes que nous distribuons
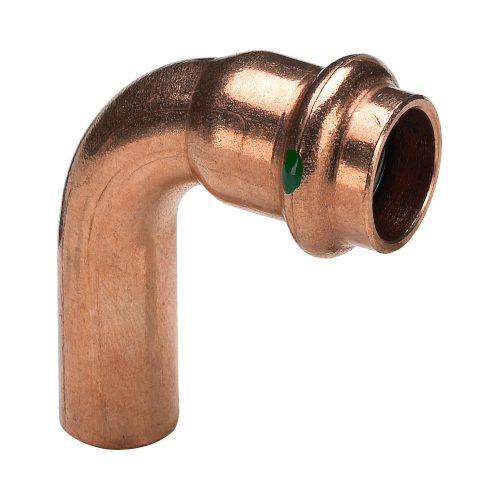
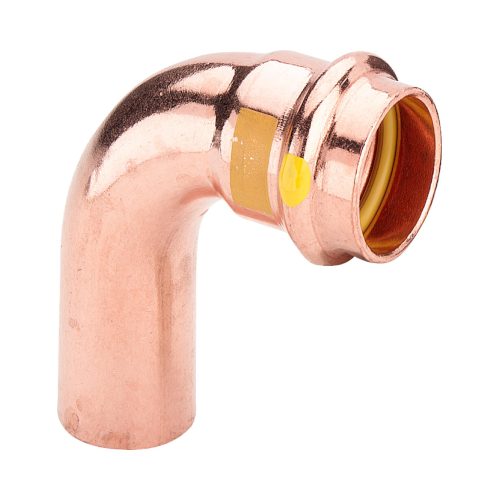
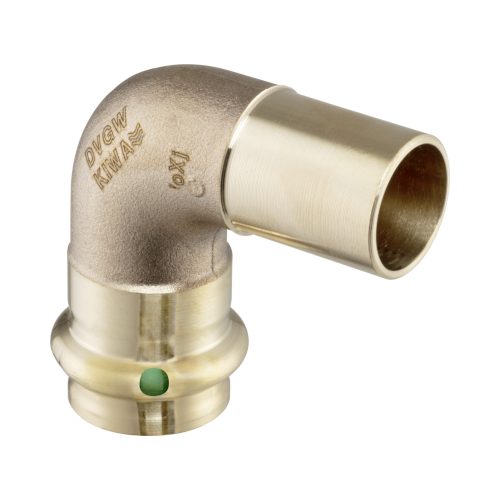
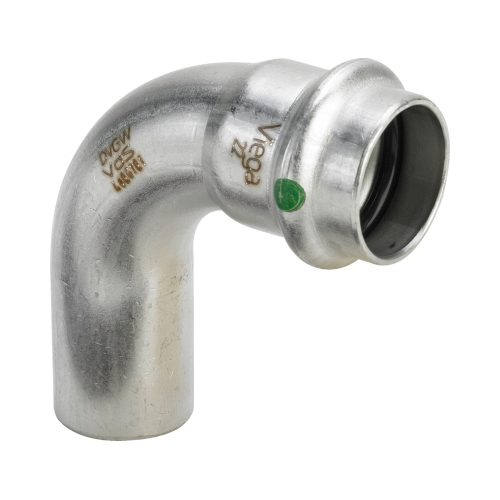
- Viega Profipress – cuivre (coude 2416.1)
- Viega Profipress G – gaz (coude 2616.1)
- Viega Sanpress – bronze (coude 2216.1)
- Viega Sanpress Inox – inox (coude 2316.1)
- Viega Temponox – chauffage et refroidissement
- Sanha NiroSan – inox (série 69002A)
- Geberit Mepla – tube multicouche
- Geberit FlowFit – tube multicouche
- GF iFIT – à emboîter (PPSU)
- Uponor S-Press PLUS – tube multicouche

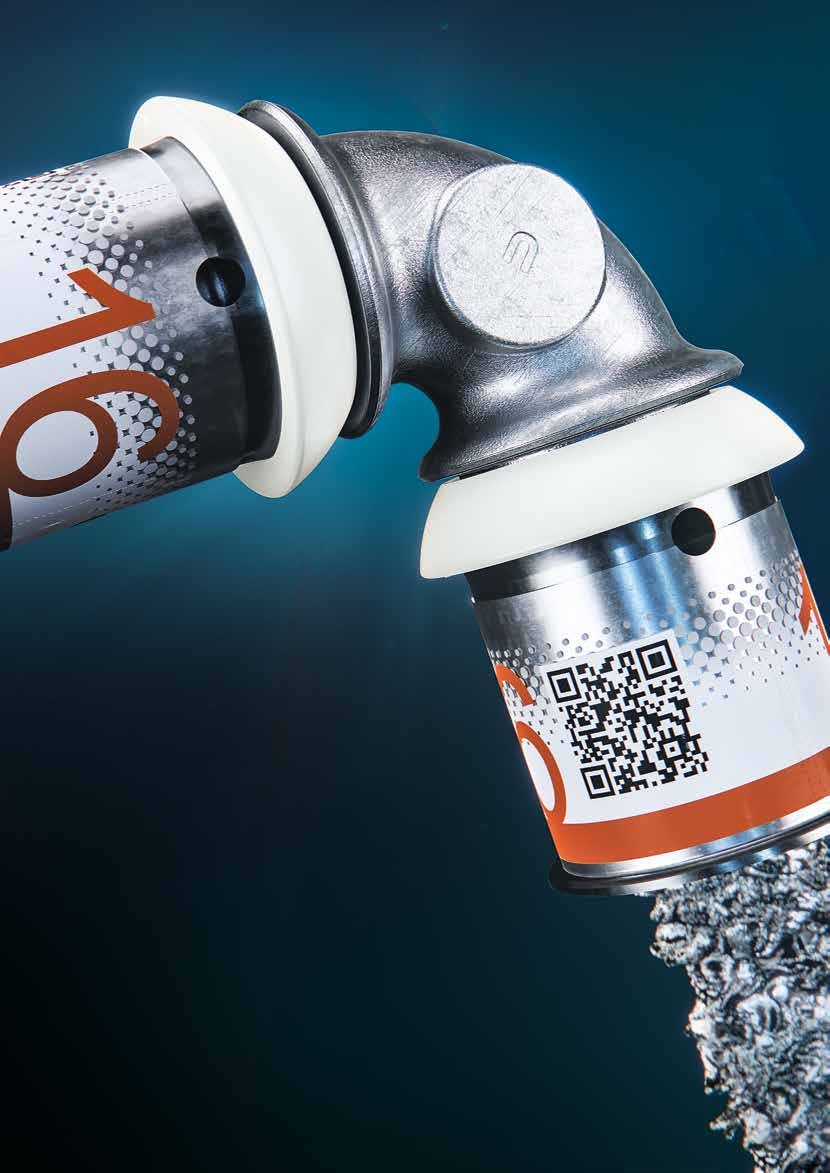
D’où viennent les systèmes à sertir – et pourquoi ils ont leur place dans l’industrie et la construction d’installations
Les systèmes à sertir ont grandi dans le génie climatique et sanitaire. Les premiers raccords à sertir pour tube cuivre et inox sont arrivés sur le marché vers 1970 – Geberit date son entrée dans la technique du sertissage à « il y a plus de 55 ans » –, mais ils sont longtemps restés un procédé de niche à côté du brasage : d’après le guide de conception Viega, le brasage tendre et fort a été de 1970 à 2000 le procédé dominant de l’installation d’eau potable ; ce n’est qu’ensuite que le sertissage s’est imposé comme technique d’assemblage leader du marché. Ce qui a porté ce basculement, ce n’est pas l’assemblage lui-même mais son environnement : mise en œuvre à froid sans flamme, des secondes au lieu de minutes, pas de surveillance incendie, une qualité définie sans l’habileté manuelle du brasage – et des profils de sécurité qui rendent visible le sertissage oublié.
Ces avantages valent au moins autant dans la construction d’installations et dans l’industrie que dans le logement : on y travaille sur l’existant, en cours de production, dans des zones à permis de feu et surveillance incendie, avec des soudeurs qui se font rares et des coûts d’arrêt qui rendent chaque heure de montage coûteuse. C’est pourquoi les systèmes d’eau potable ont donné naissance à des variantes pour le chauffage et le refroidissement, l’air comprimé, les gaz techniques, l’eau d’extinction, le solaire et le chauffage urbain, et c’est pourquoi la technique du sertissage, avec Megapress et Heavy Steel Press, atteint désormais le tube acier à paroi épaisse de la tuyauterie industrielle – jusqu’à 4 pouces, avec transitions à brides jusqu’à PN 40. Chez nous, le sertissage a une histoire plus longue que la gamme ne le laisse supposer : dès les années 1970 et 1980, par notre relation commerciale avec les tubes Mannesmann, le premier système de raccords à sertir était en stock – Mapress, issu du sertissage de tubes métalliques breveté en 1964, que Mannesmann a porté à maturité industrielle. Le marché n’était pas encore prêt : brasage et soudage sont restés la norme, le sertissage ne s’est imposé que dans les années 1990, et nous avons laissé le système en sommeil. Au début des années 2000, lorsque les assemblages sertis sont devenus intéressants aussi pour l’industrie et la construction d’installations, nous avons rebâti la technique du sertissage – en 2002, les systèmes sont revenus dans la gamme, d’abord pour l’installation, aujourd’hui suivis par le service génie climatique avec les tubes, brides, raccords à souder et robinetterie. Le fait que leurs avantages valent tout autant dans la construction d’installations a été la raison de les développer, en tant que revendeur agréé de longue date de Viega, Sanha, Geberit et GF, pour la clientèle industrielle, jusqu’à Megapress pour le tube acier à paroi épaisse. Qui équipe une installation aujourd’hui obtient raccord à souder, bride, collier rainuré et raccord à sertir d’un seul stock – et la décision de l’assemblage qui convient à chaque endroit, d’un seul interlocuteur.
Sertir en tuyauterie industrielle : Megapress pour le tube acier à paroi épaisse
Les systèmes à tube système s’arrêtent à 108 mm et aux tubes que le fabricant livre calibrés. La tuyauterie industrielle travaille avec un autre matériau : le tube fileté et le tube de chaudière à paroi épaisse selon EN 10255 et EN 10220, noir ou galvanisé, sans soudure ou soudé – le tube qui est chez nous en stock en barres et qui, jusqu’ici, était soudé, fileté ou rainuré. Viega Megapress sertit précisément ce tube, de ⅜ à 2 pouces et en version Megapress S XL jusqu’à 4 pouces (DN 100), avec transitions à brides jusqu’à PN 40 ; Sanha propose avec Heavy Steel Press l’équivalent jusqu’à 2 pouces. Que cela remplace ou non la soudure dépend de la dimension, de la pression, de la température, du fluide et surtout de la question de savoir s’il faut travailler sans feu sur l’existant – la page Megapress ou soudage passe la décision en revue critère par critère. Dans nos tableaux de dimensions des tubes, chaque dimension indiquera à l’avenir les systèmes à sertir et à colliers admis pour elle.
Installation mixte, corrosion, outillage – les sujets transversaux
- Installation mixte et corrosion : les assemblages entre matériaux différents doivent maîtriser la dilatation thermique, la corrosion galvanique et le système d’étanchéité. Respecter la règle du sens d’écoulement, raccords isolants à la transition acier galvanisé–inox, aucune combinaison directe de composants non validés, utiliser les pièces de transition du fabricant du système. Avec des raccords cuivre sur tube Temponox, une bande anticorrosion à l’endroit de l’assemblage.
- Profils de sertissage et outillage : machines à sertir système, mâchoires à sertir, anneaux de sertissage et mâchoires articulées pour les positions de montage étroites ; Press Booster pour les dimensions XL ; intervalles de maintenance et arrêt de sécurité ; quelle mâchoire va avec quel système – et pourquoi des profils d’aspect identique ne se mélangent jamais.
- Joints et fluides : EPDM, HNBR, FKM, CIIR et nitrile en détail, couleurs de repérage par fabricant, listes de fluides et ce que signifie « adapté sous conditions ».
- Essai d’étanchéité et SC-Contur : essai humide et essai à sec, pressions d’essai, fiche ZVSHK, procès-verbal – et pourquoi le profil de sécurité n’aide que si l’on essaie.
- Valeurs zêta : coefficients de perte de charge par système, raccord et dimension selon DVGW W 575 pour le calcul du réseau.
Les sept erreurs les plus fréquentes sur chantier
- Mélanger des composants de systèmes ou de fabricants différents qui ne sont pas validés l’un pour l’autre.
- Combiner des profils de sertissage d’aspect voisin.
- Ne pas marquer ni contrôler la profondeur d’emboîtement – le tube ressort avant le sertissage.
- Joint inadapté au fluide : EPDM avec de l’huile, EPDM standard au lieu de FKM à haute température.
- Utiliser un système de chauffage (Temponox, Prestabo, SANHA-Therm, Megapress) pour l’eau potable.
- Commander seulement par diamètre nominal ou désignation abrégée au lieu d’indiquer système, profil, joint et homologation.
- Oublier un sertissage et remplir l’installation sans essai d’étanchéité – le profil de sécurité le révèle, mais seulement si l’on essaie.
De notre pratique : choisir les systèmes – quatre enseignements de la construction d’installations
Les fiches techniques disent ce qu’un système peut faire. Ce qui a fait ses preuves dans les projets n’y figure pas. Quatre enseignements de notre conseil dans l’industrie et la construction d’installations – signalés comme retours d’expérience, non comme données du fabricant.
1. Peu de systèmes plutôt que beaucoup – et s’il y en a plusieurs, avec un seul profil de sertissage
Un projet d’installation se porte presque toujours mieux avec peu de systèmes qu’avec beaucoup. Pendant la construction, le risque de confusion entre raccords et profils d’aspect voisin diminue, il y a moins de changements d’outil et moins de besoin de formation. Cela paie encore davantage ensuite : la maintenance et le stock de pièces de rechange renchérissent avec chaque système supplémentaire, car il faut tenir par système des raccords, des joints et des mâchoires. Notre démarche : déterminer d’abord la conduite aux exigences les plus élevées – fluide, pression, température, homologation – et fixer le système pour elle. Puis vérifier jusqu’où ce seul système peut s’étendre aux autres conduites. Ce n’est que là où il devient non rentable (de l’inox pour un circuit de chauffage fermé où l’acier carbone suffit) qu’un second système s’ajoute – et alors, si possible, un système serti avec le même profil. Ainsi, aucun changement de mâchoires sur le chantier, et plus tard un seul jeu de mâchoires suffit pour la maintenance et les extensions. Le Sélecteur de système indique le profil pour chaque résultat ; les systèmes d’un même fabricant au même profil (chez Viega le SC-Contur de Profipress, Sanpress, Sanpress Inox et Temponox, chez Sanha les profils SA, V et M) se mettent ainsi en œuvre avec un seul outil. Ce qui ne change pas : les composants eux-mêmes ne se mélangent pas – même profil signifie même outil, pas même système.
2. Là où il faut aller vite et simplement : le système à emboîter
Pour les applications simples où comptent la rapidité et la robustesse de la mise en œuvre – maisons préfabriquées, rénovation de grands ensembles, salles de bains en série, distributions d’étage –, le système à emboîter GF iFIT est une bonne alternative au sertissage : pose sans outil, faibles exigences envers l’installateur, ni machine à sertir ni jeux de mâchoires. Une équipe peut ainsi réaliser plusieurs lots sans que des connaissances spécialisées ou des machines coûteuses soient disponibles à chaque poste. Les limites en font partie : d16 à d32, eau potable et chauffage jusqu’à 70 °C et 10 bar – pour les colonnes montantes de plus grande dimension, les applications industrielles ou gaz, ce n’est pas un substitut. Le fait que le raccord à emboîter soit démontable – selon GF, l’adaptateur est alors remplacé, le module reste réutilisable – aide lors des modifications et corrections en cours d’aménagement.
3. Réparation et rénovation : les transitions sont toujours possibles
Sur l’existant, on rencontre rarement un seul système. Ce n’est pas un obstacle : entre les systèmes, une transition est presque toujours réalisable – avec les pièces de transition des fabricants (raccord à sertir vers filetage, vers bride, vers rainure), au besoin par l’interposition d’un assemblage fileté : pièce de transition à filetage mâle d’un côté, à filetage femelle de l’autre, entre les deux une étanchéité dans le filetage selon EN 10226-1. Trois points en font partie : respecter le couple de matériaux (règle du sens d’écoulement, raccord isolant à la transition acier galvanisé–inox – voir Installation mixte), vérifier l’homologation par fluide (pour le gaz, uniquement des pièces de transition homologuées) et documenter la transition dans le plan de l’existant, pour que la prochaine réparation ne reparte pas de zéro.
4. Pourquoi nous distribuons les systèmes des leaders du marché – et pas de marques de distributeur
Les systèmes à sertir ne sont pas normalisés. La fiche de travail DVGW W 534 règle les exigences et les essais, mais pas les dimensions : longueurs de construction, cotes Z, profils et joints sont fixés par chaque fabricant, et l’homologation vaut pour le système formé du tube, du raccord et de l’outil. Un raccord à sertir n’est donc pas une pièce normalisée que n’importe qui pourra livrer dans vingt ans, mais une pièce de fabricant qui n’existera alors que si le fabricant poursuit le système tel quel. Dans le logement, c’est rarement un problème ; dans l’industrie et la construction d’installations, c’en est un : les installations fonctionnent des décennies, les pièces de rechange doivent s’insérer dans la conduite existante avec les mêmes longueurs de construction et les mêmes cotes Z, et pour les appareils soumis à homologation ou à contrôle et fabriqués en série pendant des années, le composant contrôlé à l’origine doit rester disponible – sinon une pièce de rechange devient une modification de composant qui déclenche une nouvelle évaluation. C’est pourquoi nous distribuons les systèmes des grands fabricants, présents sur le marché depuis des décennies et qui poursuivent leurs systèmes aux mêmes cotes, et non des marques de distributeur ou des systèmes de petits fournisseurs fabriqués on ne sait où, dont personne ne peut dire si raccord, joint et mâchoire existeront encore dans dix ans. Nous suivons le même principe pour les raccords en fonte malléable de GF : là, les cotes sont certes normalisées dans l’EN 10242, mais ce sont les longueurs de construction inchangées depuis des décennies et la livraison fiable qui font la différence sur l’existant. Ce que nous observons chez les clients qui se penchent sur la question : pour les assemblages non normalisés, ils prescrivent les systèmes des leaders du marché – aussi parce que leur équipe de maintenance connaît ces systèmes et possède les jeux de mâchoires correspondants. Dans les marchés publics, la prescription d’une marque est liée à la mention « ou équivalent » ; le raccordement à une installation existante et la compatibilité des pièces de rechange sont des motifs reconnus pour imposer une marque. Deux choses relèvent de l’honnêteté : un leader du marché arrête lui aussi des systèmes – c’est pourquoi système, référence et joint doivent figurer dans la documentation de l’installation. Et le remplacement d’un raccord par une pièce de même nature d’origine n’est pas une modification soumise à contrôle, une autre pièce aux cotes ou matériaux différents peut l’être – l’évaluation revient à l’exploitant dans le cadre de son évaluation des risques.
Ce qu’est la cote Z – et pourquoi elle compte pour la maintenance et la réparation. La cote Z d’un raccord est la cote de montage du centre du raccord jusqu’à l’extrémité du tube dans le manchon – c’est-à-dire la cote que le monteur retranche de la longueur d’axe lorsqu’il coupe le tube. Elle figure dans les documents du fabricant pour chaque raccord et dimension. Elle n’est normalisée que là où une norme de produit fixe les cotes – pour les raccords en fonte malléable la cote z selon EN 10242, pour la robinetterie à brides la longueur face à face selon EN 558 ; pour les systèmes à sertir, c’est le fabricant qui la fixe, car DVGW W 534 ne règle aucune dimension. Pour une construction neuve, c’est un chiffre dans le catalogue ; pour la maintenance, c’est la valeur décisive : un raccord de rechange à cote Z différente n’entre pas dans la conduite existante, il faut refaire le tronçon de tube. Un argument que nous répétons aux clients en faveur des systèmes de marque – pour les systèmes à sertir comme pour les raccords en fonte malléable de GF : les cotes Z sont restées inchangées pendant des décennies, et la disponibilité des pièces a fait ses preuves pendant des décennies. Qui doit entretenir ou réparer une installation achète, avec le système, cette fiabilité. À ne pas confondre avec la valeur zêta, le coefficient de perte de charge pour le calcul du réseau.
Une seconde raison est l’étendue de la gamme. Les grands fabricants proposent par système des centaines de composants – Viega annonce pour Profipress plus de 800 raccords à sertir et composants de système différents, pour Prestabo 400 – avec toutes les dimensions, des tailles intermédiaires comme 64 ou 67 mm, des réductions sur plusieurs paliers, des transitions vers filetage, bride et autres systèmes, des appliques murales, des raccords unions et des pièces spéciales. Les petits fournisseurs ne couvrent souvent que les dimensions courantes et les formes de base. Ce qui est une réduction dans nos systèmes devient là deux ou trois réductions à la suite – non seulement c’est moins esthétique et plus cher, mais ce sont aussi deux ou trois points d’assemblage au lieu d’un : chacun avec sa profondeur d’emboîtement, son sertissage, sa perte de charge et son temps de montage. Dans la construction d’installations, où les conduites sont densément implantées et où chaque raccord a besoin de place, la diversité des composants n’est donc pas un confort mais une part de la rentabilité. L’industrie et la construction d’installations attendent justement les deux : la disponibilité à long terme sur la durée de vie de l’installation et une gamme qui reproduit le tracé des conduites avec le moins d’assemblages possible.
Afficher le tableau complet · plus de 20 lignes
Sept règles issues du conseil qui ont fait leurs preuves
- Partir du fluide. Fixer d’abord le fluide avec ses conditions de service – température, pression, additifs comme l’huile ou l’antigel –, le joint et le système en découlent. Une erreur typique est un EPDM standard dans une conduite pour le fluide de laquelle il n’a jamais été validé, par exemple huile, vapeur ou solaire.
- Mesurer le tube existant avant l’offre. Pour Megapress sur l’existant, vérifier diamètre extérieur, épaisseur de paroi et surface (rouille, peinture, calamine) avant de faire une offre – c’est le tableau des tubes du fabricant qui décide si l’on peut sertir, pas l’étiquette « tube fileté ».
- Prévoir des raccords supplémentaires. Au-delà du métré, emporter sur le chantier par dimension des coudes, tés et manchons supplémentaires ; une pièce manquante coûte plus de temps que tout le sertissage.
- S’assurer que l’outil adapté est disponible sur le chantier. Avant le début du montage, vérifier que le bon outil est présent pour le système choisi et pour chaque dimension – mâchoires au profil adapté, pour les grandes dimensions la machine correspondante. S’il manque quelque chose, demandez-le-nous volontiers avec le matériel.
- Documenter les systèmes installés. Consigner dans la documentation de l’installation le système, le joint et les pièces de transition posées (type, matériau, filetage, emplacement) ; lors de la prochaine extension ou réparation, c’est l’information la plus précieuse.
- Les coûts d’arrêt l’emportent sur le prix du matériel. En exploitation, c’est le plus souvent l’arrêt de l’installation – surveillance incendie, contrôle d’atmosphère, refroidissement – qui décide des coûts, pas le prix du matériel ; c’est pourquoi le Calculateur de rentabilité comporte un mode arrêt de production.
- Séparer sans confusion possible l’eau potable des autres fluides. Les systèmes pour chauffage et industrie (Temponox, SANHA-Therm, Megapress, Heavy Steel Press) ressemblent parfois à s’y méprendre aux raccords pour eau potable. D’où l’importance du marquage du fabricant, d’un stockage séparé du matériel sur le chantier et de l’étiquetage des conduites. Le même profil n’est pas un inconvénient : il économise de l’outillage, la distinction se fait par le composant.
Retours d’expérience Otto Zickwolff GmbH (conseil industrie et construction d’installations, état 09/2026). Ils ne remplacent ni le dimensionnement ni la validation du fabricant du système pour le fluide, la pression et la température.
Assembler ou réparer sans soudure ? Raccords à compression, manchettes de réparation et colliers de prise assemblent, étanchent et piquent – sans soudure et sans outil de sertissage. L’outil indique quelle solution convient au tube, au diamètre extérieur et au fluide. Quelle solution convient ?
Votre sertisseuse convient-elle ? Les listes des fabricants de systèmes indiquent quelle sertisseuse peut entraîner les mâchoires et colliers d’un système – l’outil met côte à côte les listes de Geberit, Uponor et Viega. Quel outil de sertissage convient ?
Tube d’un système, raccord d’un autre ? Quels tubes tiers un fabricant homologue pour ses raccords de transition, comment passer du métal au plastique et ce que signifie l’installation mixte en protection incendie – la page sur la transition entre systèmes présente les données des fabricants. Transition entre systèmes : tube et raccord de systèmes différents
Questions fréquentes sur les systèmes à sertir
Quel système à sertir pour quel fluide ?
Le sélecteur de système en haut mène, par fluide, température et matériau de tube, au système adapté ; les pages systèmes en dessous donnent dimensions, joints et profils de sertissage.
Qu’entend-on par assemblage par sertissage ?
Tube et raccord sont reliés par une déformation mécanique contrôlée : un raccord à sertir muni de son joint est serti durablement sur le tube avec un outil de sertissage – à froid, sans flamme nue, en quelques secondes. Par rapport au soudage, au brasage et au filetage, plus de surveillance incendie, de soudeur qualifié ni de contrôle de soudure ; l’assemblage est immédiatement sollicitable, mais indémontable.
Les profils de sertissage de différents systèmes sont-ils compatibles ?
Non. Raccord, joint, tube et outil de sertissage forment une unité contrôlée ensemble. Même si deux profils se ressemblent, ils ne doivent pas être mélangés – l’assemblage serait hors de toute homologation. Quelle mâchoire va avec quel système, la liste de compatibilité du fabricant le dit.
Quel joint pour quel fluide ?
EPDM (noir) pour l’eau potable, l’eau de chauffage et de refroidissement, l’air comprimé exempt d’huile et les gaz techniques ; HNBR (jaune) pour le gaz naturel, le GPL, l’hydrogène, le fioul et le gazole ; FKM pour les hautes températures, le chauffage urbain, le solaire, l’air comprimé huilé ; CIIR chez Geberit Mepla pour l’eau potable et le chauffage. La liste des fluides du fabricant fait foi – le sélecteur de système l’affiche par fluide.
Pourquoi la profondeur d’emboîtement est-elle si importante ?
Le raccord ne tient et n’est étanche que si le tube est emboîté jusqu’en butée. Un tube emboîté trop court peut être serti et pourtant ressortir sous charge. C’est pourquoi la profondeur d’emboîtement est marquée avant le sertissage ou contrôlée par la fenêtre d’observation – chez Raxofix, vérifiable aussi après le sertissage.
Que signifie « non serti, non étanche » ?
Une sécurité des fabricants (Viega SC-Contur, Sanha UVUD, chemins de fuite Geberit) : un assemblage non serti par inadvertance est obligatoirement non étanche à l’essai d’étanchéité et se remarque avant la mise en service de l’installation. La condition est un essai d’étanchéité dans la plage de pression indiquée par le fabricant.
Puis-je combiner des systèmes de différents fabricants dans une installation ?
Oui, mais uniquement par des transitions prévues à cet effet – transitions filetées ou à brides du système concerné –, jamais en mélangeant raccords et tubes. Les règles de l’installation mixte s’appliquent : règle du sens d’écoulement, corrosion galvanique (acier galvanisé contre inox avec raccord isolant), dilatation thermique.
Existe-t-il des systèmes à sertir pour tube acier à paroi épaisse ?
Oui : Viega Megapress sertit le tube fileté et le tube de chaudière selon EN 10255 et EN 10220 de ⅜ à 2 pouces, en Megapress S XL jusqu’à 4 pouces ; Sanha Heavy Steel Press couvre de ½ à 2 pouces. Aucun des deux n’est destiné à l’eau potable, le gaz uniquement en variante HNBR. Pour les dimensions supérieures restent le collier rainuré, la bride et la soudure.
Systèmes à sertir Viega en stock
En tant que revendeur agréé Viega, nous tenons les systèmes suivants en stock – directement vers la catégorie correspondante de la boutique :
Boutique
Viega Profipress
Raccords à sertir en cuivre pour eau potable et chauffage.
Boutique
Viega Profipress G (cuivre)
Version gaz avec joint HNBR repéré en jaune.
Boutique
Viega Profipress G (bronze)
Version bronze pour l’installation gaz, p. ex. raccordements de compteurs gaz.
Boutique
Viega Sanpress
Raccords bronze pour tube inox 1.4521 – eau potable.
Boutique
Viega Sanpress Inox
Tout inox 1.4401 pour une hygiène maximale de l’eau potable.
Boutique
Viega Sanpress Inox G
Système inox pour l’installation gaz selon DVGW-TRGI 2018.
Boutique
Viega Temponox
Inox pour chauffage/refroidissement – pas pour l’eau potable.
Photos produits : Viega
Sanha, Geberit, GF, Victaulic et Megapress – en stock ou sur commande
La norme indique des cotes. Ce qui figure ici, nous le proposons – sur stock ou sur commande ; ce qui est disponible, et à quel délai, nous le précisons sur demande. Indiquez système, dimension et fluide – nous revenons vers vous avec la disponibilité.
Demander un prixVotre demande à Zickwolff
Envoyez-nous ce dont vous disposez – désignation, norme, quantité, délai. Nous clarifions le reste avec vous.
Un poste ou une question
Envoyer une demande
Pas en stock ? Nous l’approvisionnons – même à l’unité.
La désignation, la norme et la quantité suffisent.
Plusieurs postes
Envoyer une nomenclature
200 positions ? Une liste suffit – nous livrons complet.
Joignez-la en fichier.
Utile si déjà connu : projet et pays, délai souhaité, certificats, emballage et langue des listes de colisage. S’il manque quelque chose, nous vous le demanderons.
C’est urgent
Demande express
Pour quand ? Livraison express, jusqu’au chantier si besoin.
Indiquez-nous pour quand vous avez besoin du matériel – nous vous disons ce qui est possible.
Base technique : documents système, notices d’utilisation, listes de fluides et guides de conception de Viega, Sanha, Geberit, GF et Victaulic (documentation de revendeur agréé, utilisation autorisée), fiches de travail DVGW W 534, GW 541 et W 575, DVGW-TRGI ; données d’origine d’après Viega Planungswissen Industrietechnik (08/2026) et la brochure Geberit des lignes de produits systèmes d’alimentation (07/2025), fiche ZVSHK relative à l’essai d’étanchéité, ordonnance allemande sur l’eau potable (TrinkwV). Les caractéristiques, limites d’emploi et plages de dimensions sont des données des fabricants à la date du document concerné ; la disponibilité indique ce que nous livrons sur stock ou approvisionnons. Indications sans garantie – les documents techniques et validations à jour du fabricant font foi ; vérifier la validation système en vigueur avant la mise en œuvre. Cette page ne remplace pas la validation du fabricant.